Tutorial · 16/10/2026
In 3D là gì? Từ file thiết kế đến sản phẩm in 3D
 COLOR ME16/10/2026 · 12 phút đọc · 1 lượt xem
In 3D (in3d) là gì? FDM, SLA, SLS; file STL, 3MF, G-code; luật thiết kế cho máy in 3D: overhang, độ dày thành, dung sai, vật liệu và cách bắt đầu.
Trả lời nhanh: In 3D (hay gõ liền là "in3d") là cách làm ra vật thật từ một file mô hình 3D bằng cách đắp vật liệu thành từng lớp mỏng chồng lên nhau, thay vì cắt gọt từ một khối lớn (UltiMaker). File luôn đi một đường: dựng mô hình, xuất STL hoặc 3MF, đưa vào phần mềm cắt lớp (slicer) để tạo G-code, rồi máy in đọc G-code và in từng lớp. Ba công nghệ hay gặp nhất là FDM (nhựa sợi), SLA (nhựa lỏng resin) và SLS (bột nhựa).
| Công nghệ | Vật liệu | Bề mặt | Hợp với |
|---|---|---|---|
| FDM / FFF | Nhựa sợi: PLA, PETG, TPU | Thấy vân lớp | Mẫu thử, đồ dùng, người mới học |
| SLA / MSLA / DLP | Resin, đông cứng bằng tia UV | Rất mịn | Tượng nhỏ, chi tiết nhỏ |
| SLS | Bột nhựa, phổ biến nhất là nylon | Hơi nhám, đều | Chi tiết kỹ thuật, hình khối phức tạp |
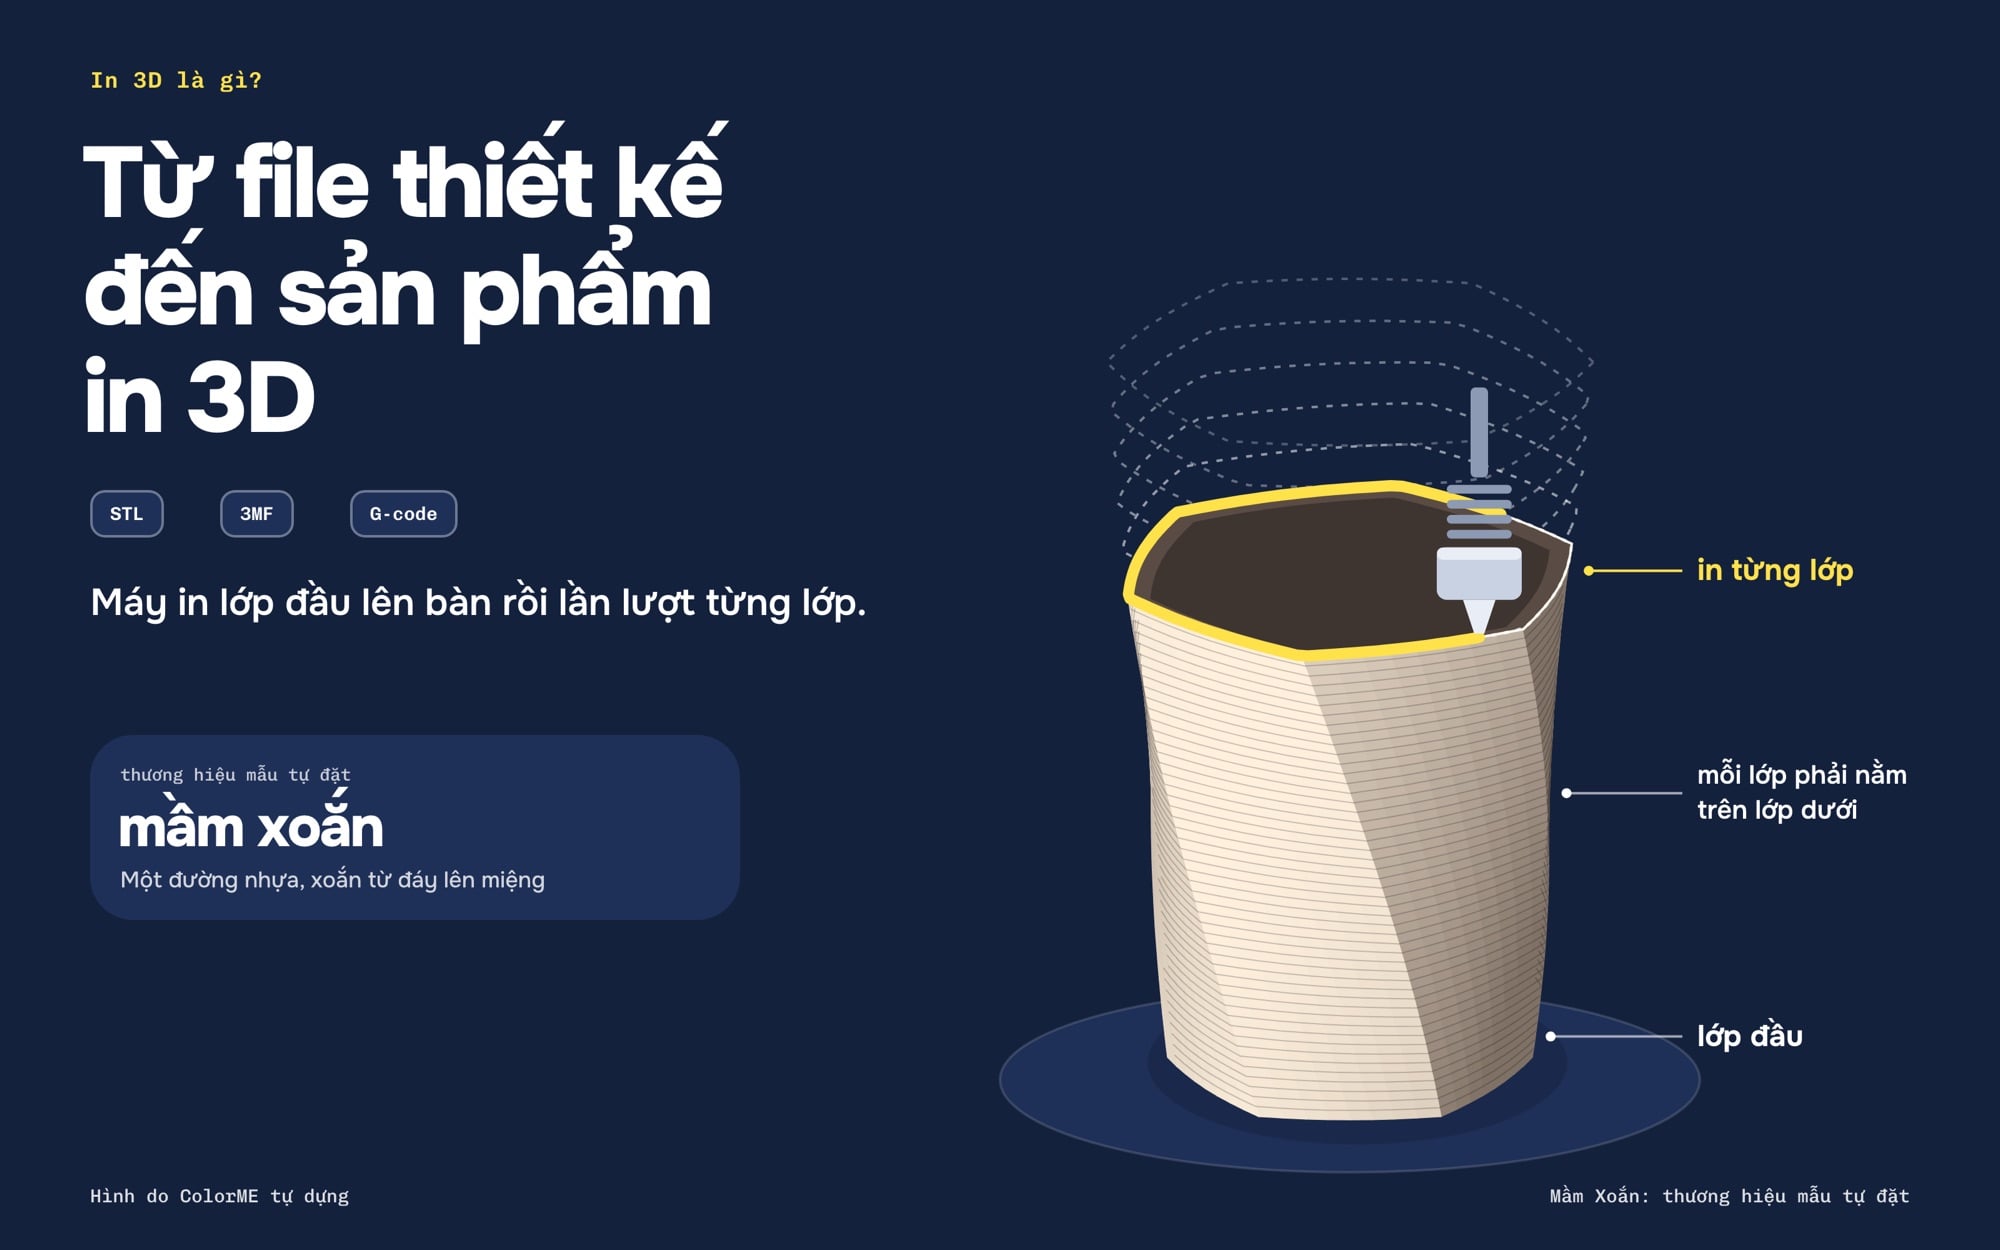
Chậu Mầm Xoắn đang in: lớp mới nằm trên lớp dưới.
Hình trong bài là sơ đồ ColorME tự vẽ; "Mầm Xoắn" là thương hiệu mẫu tự đặt. Bài không bàn chuyện mua máy, chỉ nói những gì bạn học thiết kế cần biết để file mình dựng in ra được.
In 3D là gì?
Tên kỹ thuật của in 3D là sản xuất bồi đắp (additive manufacturing): máy tạo vật thể từ dữ liệu số bằng cách thêm từng lớp lên lớp đã có. Mọi công nghệ in 3D đều theo nguyên lý này, chỉ khác cách tạo mỗi lớp, và chưa có công nghệ nào hợp với mọi mục đích (Prusa Knowledge Base). Vì chỉ đắp đúng chỗ cần, in 3D dựng được những hình khó hoặc không thể làm bằng phay cắt, và ít vật liệu thừa hơn (UltiMaker).
Một chuyện tên gọi: FDM (Fused Deposition Modeling) và FFF (Fused Filament Fabrication) là hai tên của cùng một công nghệ; FDM là nhãn hiệu của Stratasys, FFF là tên mở (Prusa). Trong bài mình gọi chung là FDM.
3 công nghệ in 3D chính: FDM, SLA và SLS
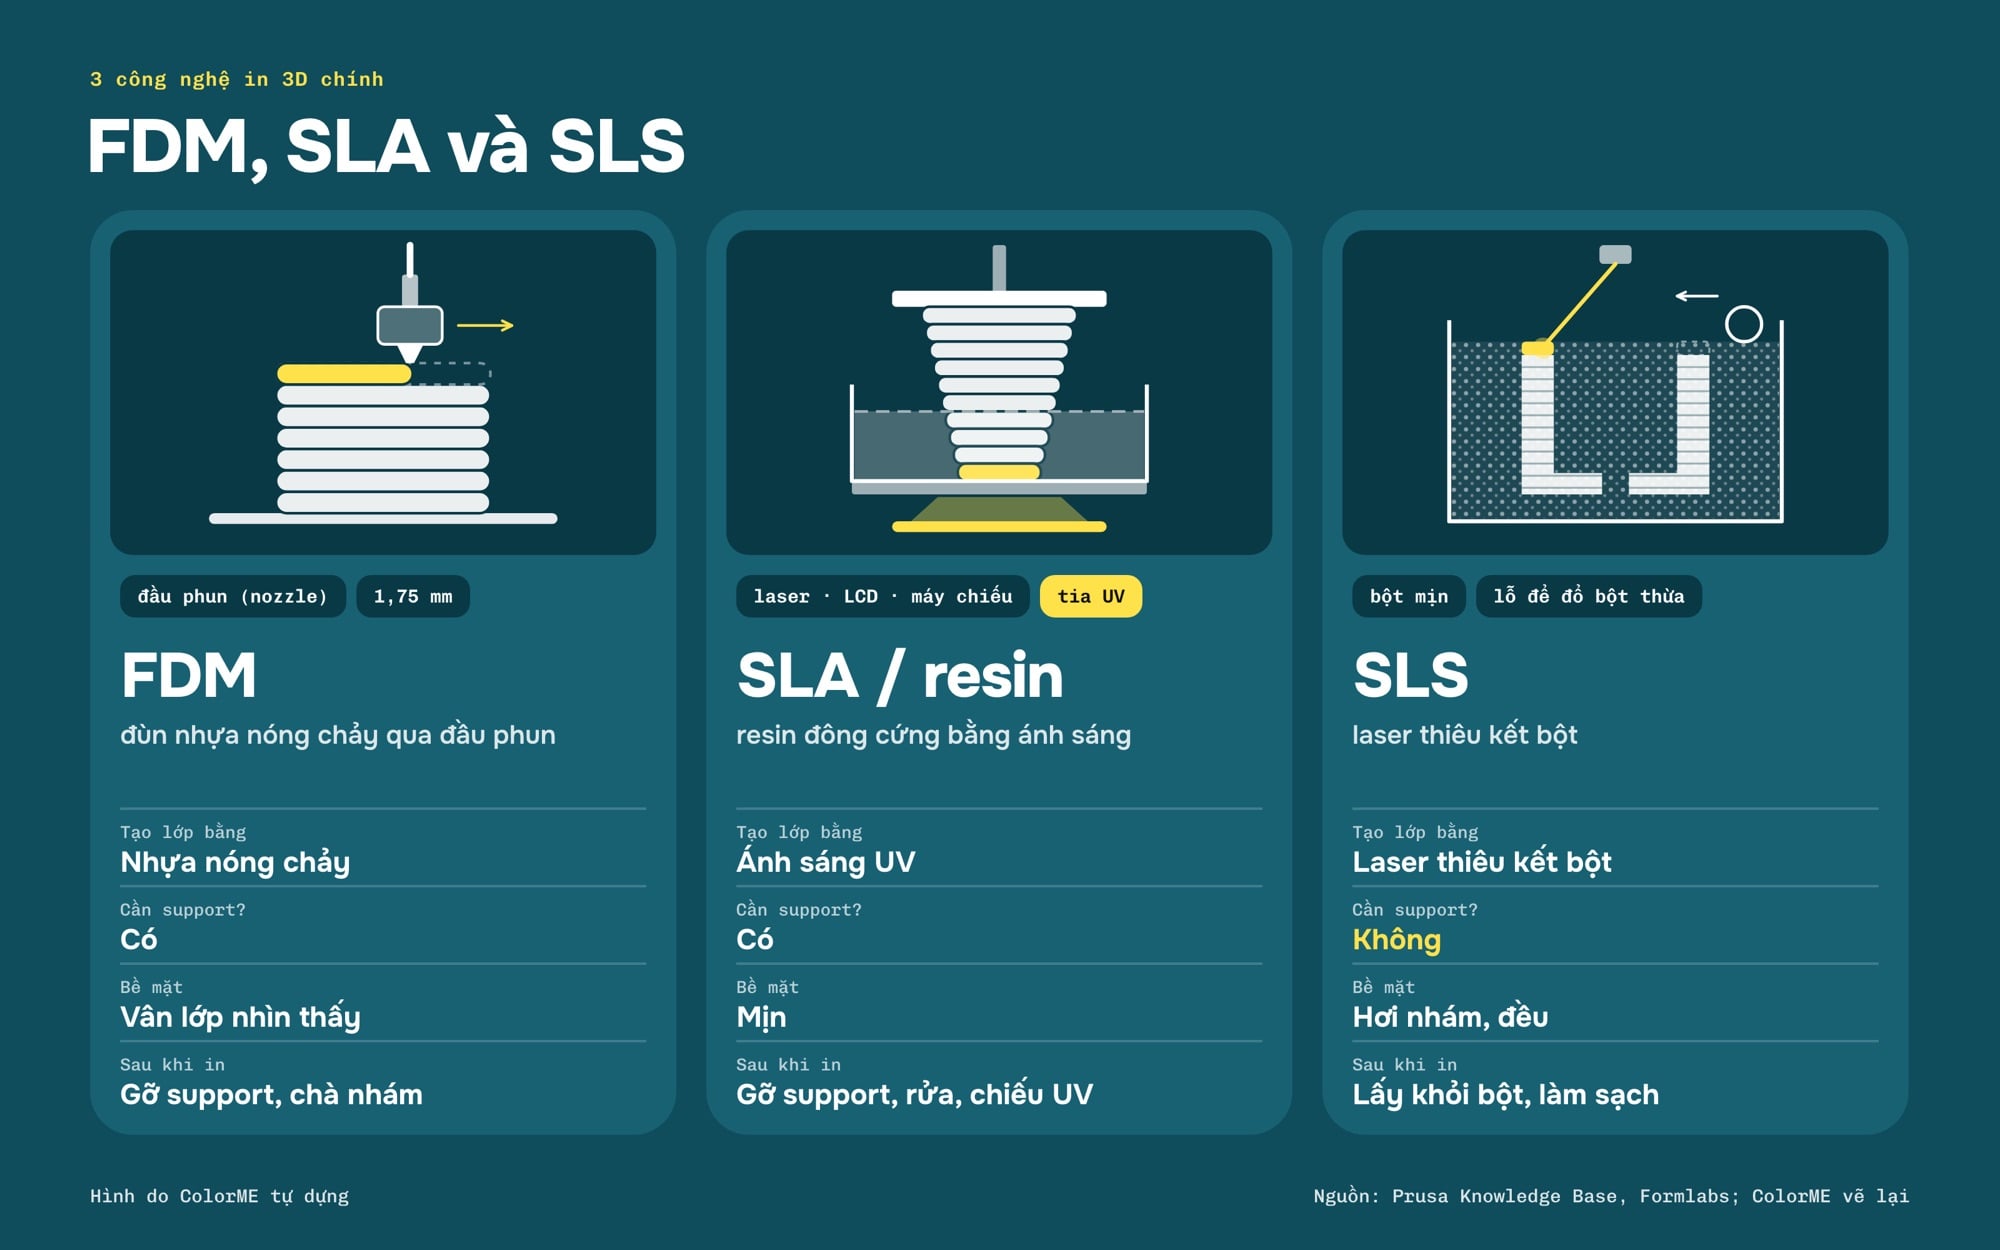
FDM, SLA và SLS: cùng bốn câu hỏi, ba cách tạo lớp.
FDM: đùn nhựa nóng chảy qua đầu phun
Máy FDM làm nóng chảy nhựa rồi đẩy qua đầu phun (nozzle) xuống bàn in, vẽ từng lớp; vật liệu là cuộn nhựa sợi (filament) đường kính 1,75 mm, đôi khi 2,85 mm (Prusa). Đây là loại bạn dễ gặp nhất ở trường, maker space hay xưởng in dịch vụ. Kiểu đắp "như súng bắn keo nóng" để lại vân lớp nhìn thấy được, và vật in chịu lực không đều theo các hướng (Formlabs); Prusa ví vật in FFF như gỗ, chắc hơn theo một chiều (Prusa).
SLA, MSLA, DLP: resin đông cứng bằng ánh sáng
Một bể nhựa lỏng nhạy sáng (resin) được chiếu tia UV để đông cứng từng lớp. SLA dùng tia laser "vẽ" dần mỗi lớp; MSLA hiện hình của lớp lên màn LCD để đèn UV chiếu qua; DLP dùng máy chiếu, cả lớp đông cùng lúc. Vật in gần như trơn láng, lớp dày nhỏ nhất khoảng 25 đến 100 micron, nhưng vừa in xong còn dính, phải rửa bằng cồn isopropyl rồi chiếu UV thêm (Prusa). Khi thao tác resin, Prusa khuyên đeo găng tay, tránh dính da và giữ phòng thông gió (Prusa: Resins).
SLS: laser thiêu kết bột
Máy rải một lớp bột mịn, laser thiêu kết bột thành hình của lớp, rồi rải lớp tiếp. In xong vật nằm vùi trong bột, nên vật rỗng phải có lỗ để đổ bột thừa; bột chưa thiêu kết dùng lại được. Máy SLS chủ yếu dùng trong công nghiệp (Prusa). Vì bột xung quanh đỡ vật, SLS không cần cột chống (support); vật liệu phổ biến nhất là nylon (Formlabs).
| FDM | SLA / resin | SLS | |
|---|---|---|---|
| Tạo lớp bằng | Nhựa nóng chảy | Ánh sáng UV | Laser thiêu kết bột |
| Cần support? | Có | Có | Không |
| Bề mặt | Vân lớp nhìn thấy | Mịn | Hơi nhám, đều |
| Sau khi in | Gỡ support, chà nhám | Gỡ support, rửa, chiếu UV | Lấy khỏi bột, làm sạch |
Bảng tóm tắt theo Formlabs: FDM vs SLA vs SLS và Prusa.
Từ file thiết kế đến sản phẩm in 3D: 4 bước
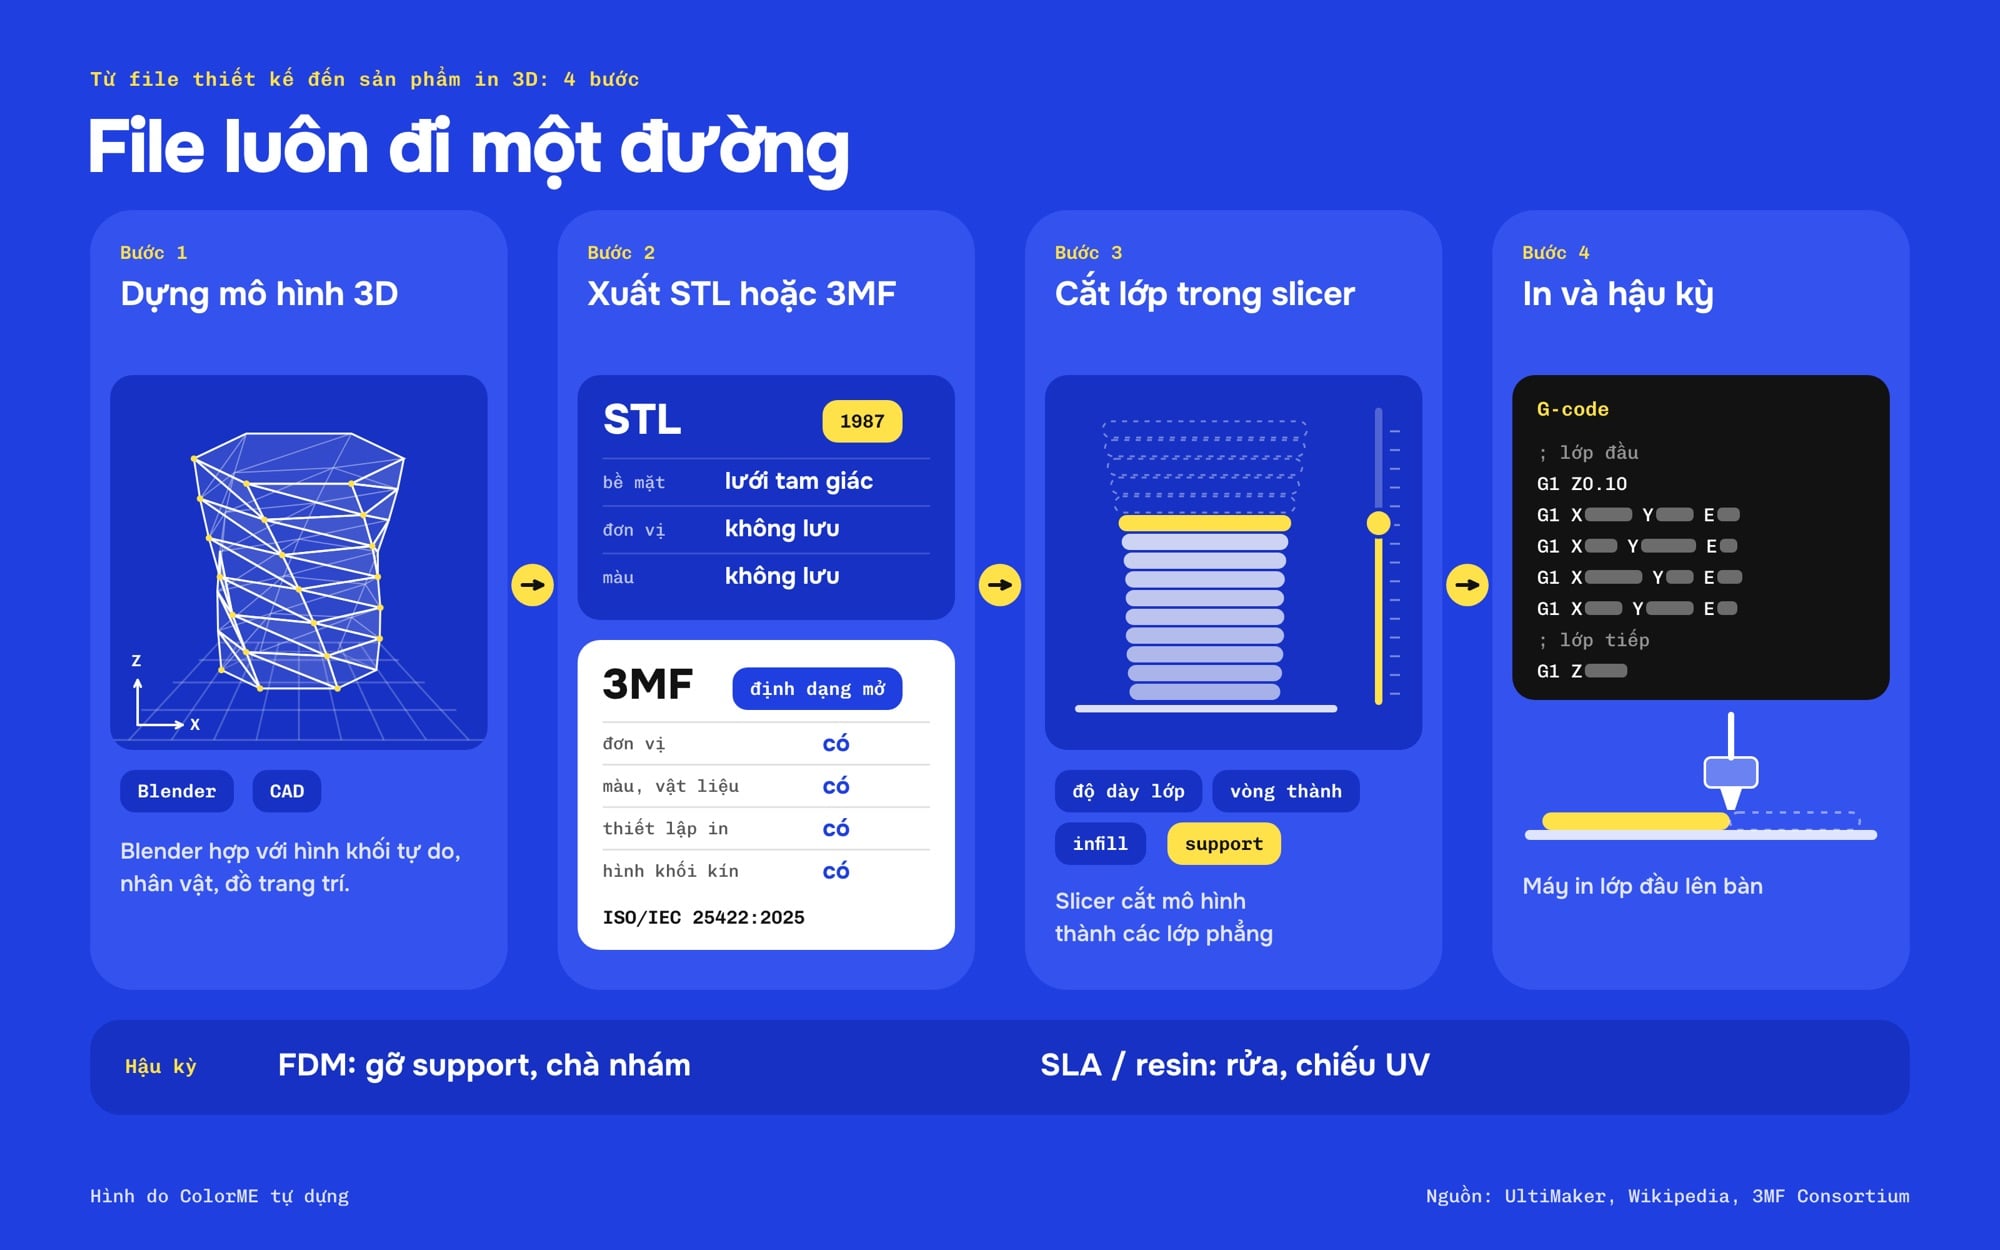
Mô hình, STL hoặc 3MF, slicer, G-code: file luôn đi một đường.
Bước 1: Dựng mô hình 3D
Phần mềm CAD hợp với chi tiết cần kích thước chính xác; Blender hợp với hình khối tự do, nhân vật, đồ trang trí. Blender miễn phí và mã nguồn mở, theo trang của Blender. Chưa dùng Blender bao giờ thì bắt đầu từ bài hướng dẫn học thiết kế 3D trên Blender cho người mới.
Bước 2: Xuất STL hoặc 3MF
Máy in không đọc file .blend hay file CAD gốc; bạn xuất ra định dạng lưới:
- STL (ra đời năm 1987, của 3D Systems) chỉ mô tả bề mặt bằng các tam giác. Nó không lưu đơn vị đo và không lưu màu hay chất liệu (Wikipedia: STL).
- 3MF là định dạng mở (XML đóng gói ZIP), có quy định đơn vị, yêu cầu hình khối kín, chứa được vật liệu, màu và thiết lập in trong một file; từ năm 2025 là tiêu chuẩn quốc tế ISO/IEC 25422:2025 (3MF Consortium, đặc tả 3MF).
Bước 3: Cắt lớp trong slicer, ra G-code
Slicer cắt mô hình thành các lớp phẳng rồi tính đường đi của đầu phun hay tia laser cho từng lớp (Wikipedia: Slicer). Kết quả là G-code: file toạ độ dẫn máy theo trục X, Y, Z (UltiMaker). Ở bước này bạn chọn độ dày lớp, số vòng thành (perimeter), độ đặc bên trong (infill) và support. Vài slicer quen thuộc: UltiMaker Cura (trang của hãng ghi "Download for free", lõi cắt lớp mã nguồn mở, UltiMaker Cura), PrusaSlicer, Bambu Studio. Dùng đúng cấu hình cho máy bạn in.
| File | Chứa gì | Lưu ý |
|---|---|---|
| STL | Lưới tam giác | Không có đơn vị: dễ in sai tỉ lệ |
| 3MF | Lưới, đơn vị, màu, vật liệu, thiết lập | Hợp khi gửi file cho người khác in |
| G-code | Lệnh di chuyển cho máy | Làm cho đúng một loại máy và vật liệu; không dùng để sửa hình |
Bước 4: In và hậu kỳ
Máy in lớp đầu lên bàn rồi lần lượt từng lớp. Xong thì gỡ support bằng tay, kìm hoặc dao; Prusa nhắc đeo kính bảo hộ vì mảnh support có thể văng (Prusa: Support material). Vật lớn có thể in thành nhiều mảnh rồi dán, thêm chốt định vị cho thẳng (Prusa).
Designer cần biết gì để file in được?
Phần này dựa chủ yếu vào bài Modeling with 3D printing in mind của Prusa, viết cho in FDM. Các con số là điểm xuất phát, thay đổi theo máy, đầu phun, vật liệu và thiết lập.
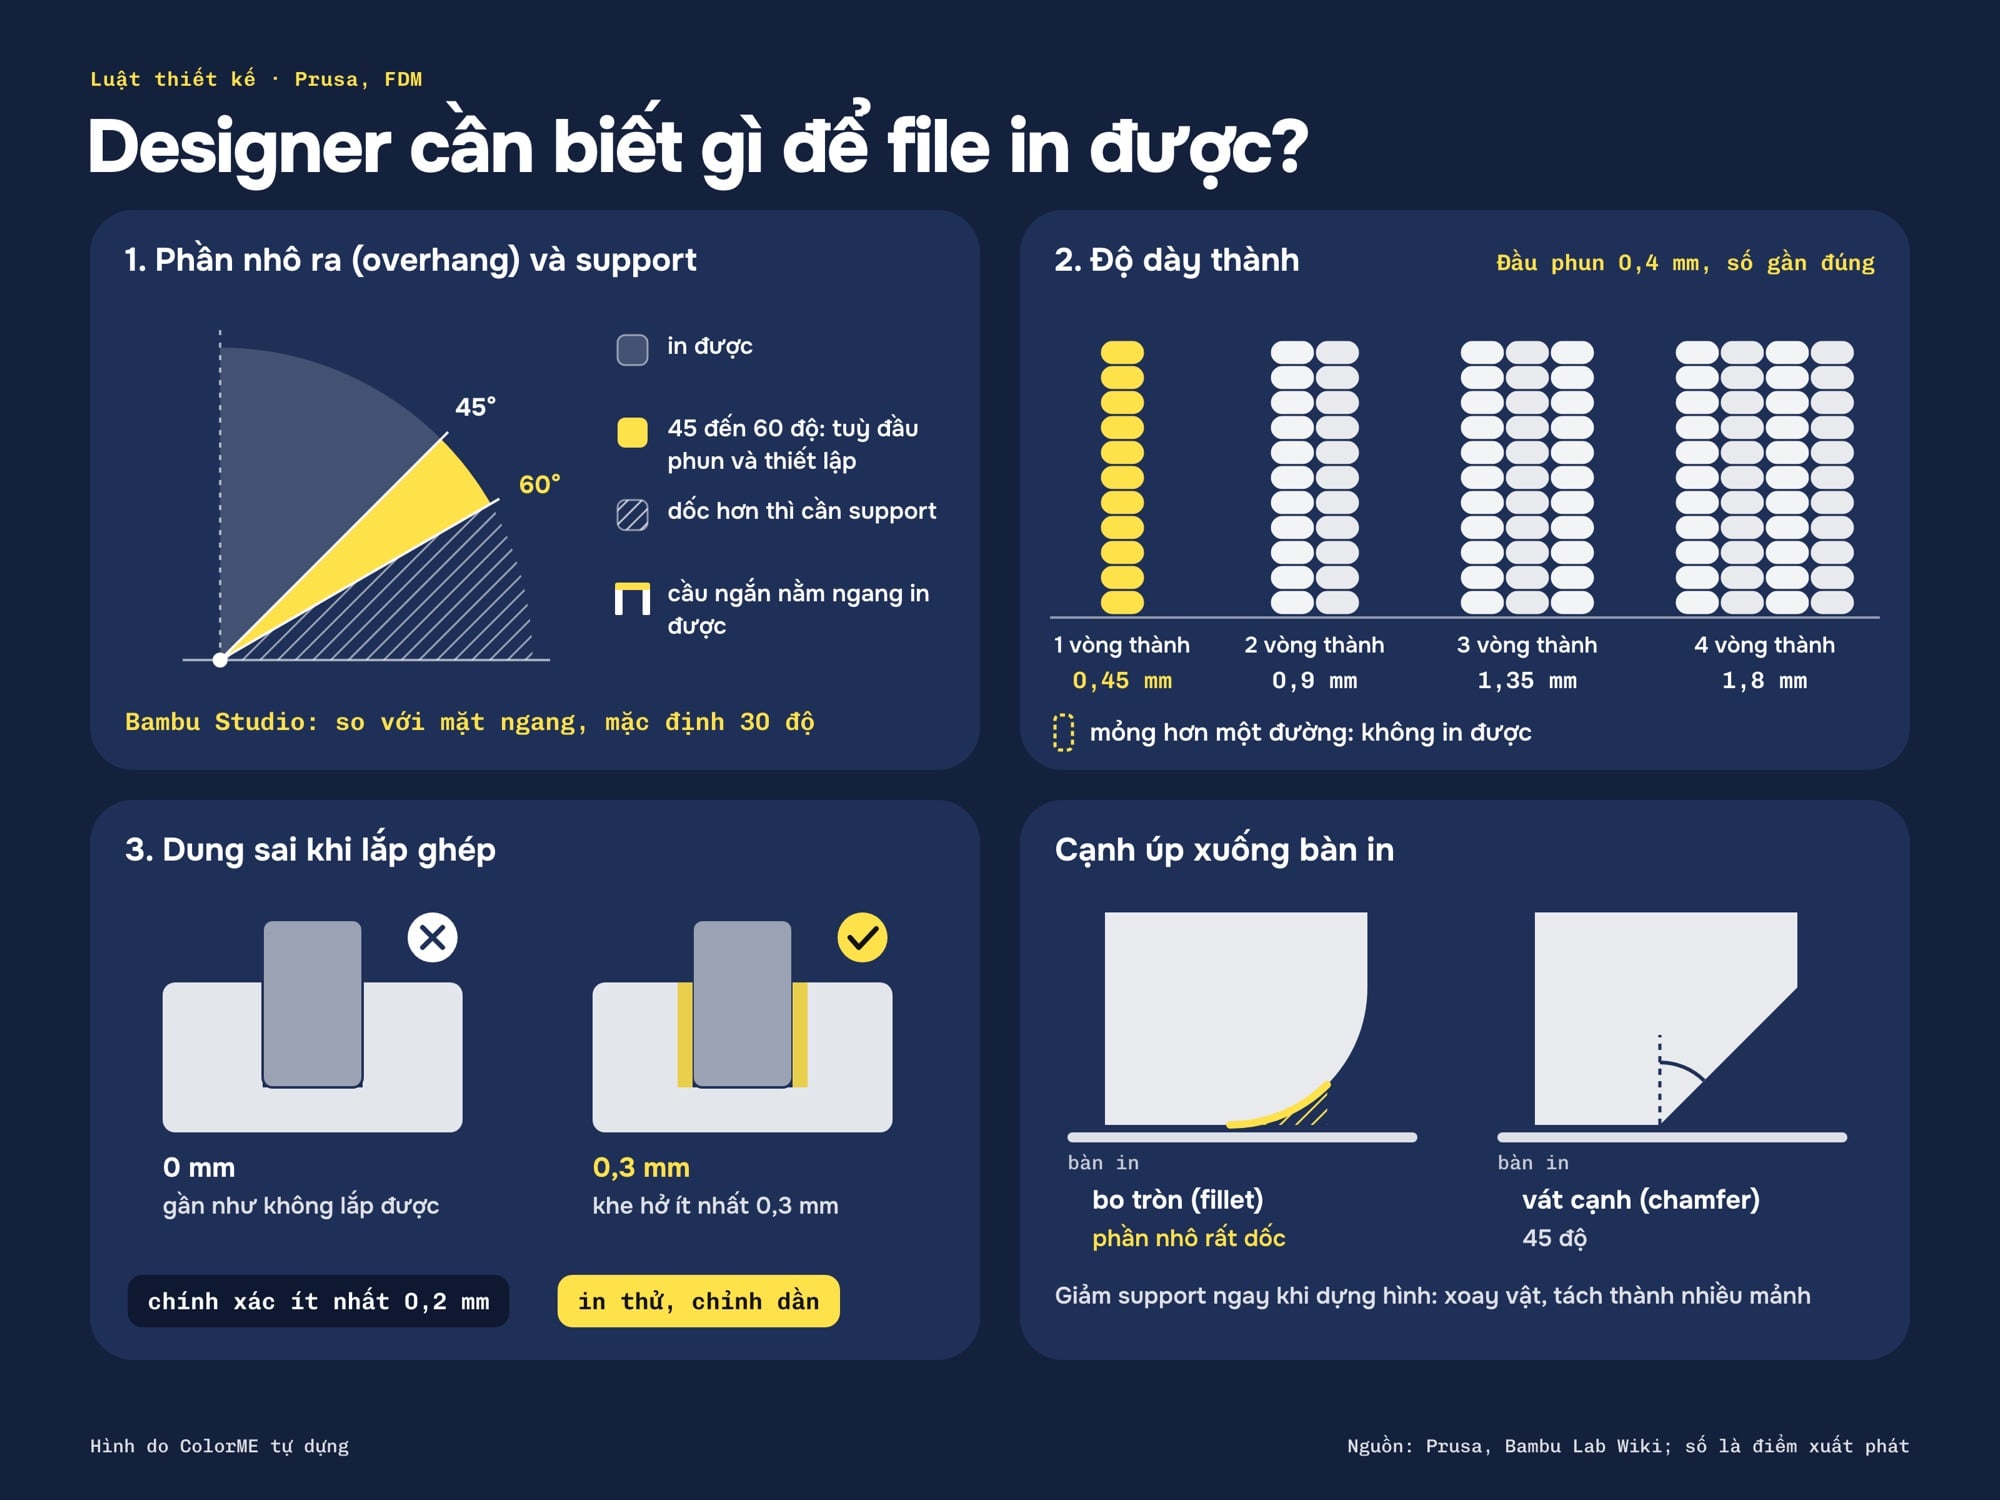
Overhang, độ dày thành, dung sai, vát cạnh: số là điểm xuất phát.
1. Phần nhô ra (overhang) và support
Máy không in được vào khoảng không: mỗi lớp phải nằm trên lớp dưới. Theo Prusa, máy thường in sạch phần nhô nghiêng 45 đến 60 độ tuỳ đầu phun và thiết lập; đầu phun nhỏ hơn 0,4 mm có thể kém hơn 45 độ; cầu ngắn nằm ngang in được không cần support. Dốc hơn thì cần support, và mặt nằm trên support không đẹp bằng thành bên. Cách đo góc mỗi phần mềm một khác: Bambu Studio dùng "góc ngưỡng" đo so với mặt ngang, mặt nào dốc ít hơn ngưỡng thì được thêm support, mặc định 30 độ (Bambu Lab Wiki).
Giảm support ngay khi dựng hình: xoay vật, tách thành nhiều mảnh, và dùng vát cạnh (chamfer) thay bo tròn (fillet) ở cạnh úp xuống bàn in, vì bo tròn ở đó tạo phần nhô rất dốc (Prusa).
2. Độ dày thành
Với đầu phun phổ biến 0,4 mm, PrusaSlicer đùn đường rộng khoảng 0,45 mm; thành mỏng hơn một đường như vậy không in được. Làm thành theo bội số đường đùn:
| Đầu phun 0,4 mm | Độ dày thành (xấp xỉ) |
|---|---|
| 1 vòng thành | 0,45 mm |
| 2 vòng thành | 0,9 mm |
| 3 vòng thành | 1,35 mm |
| 4 vòng thành | 1,8 mm |
Nguồn: Prusa, số gần đúng. Chữ nổi, gân trang trí mảnh hơn một đường đùn sẽ mất.
3. Dung sai khi lắp ghép
Hai mảnh vẽ khít 0 mm gần như không lắp được. Không có con số chung: dung sai phụ thuộc kích thước, hướng in, hình chỗ ghép, cân chỉnh máy và vật liệu. Prusa nêu máy của họ chính xác ít nhất 0,2 mm, và với chi tiết cử động như bản lề, khởi đầu ở khe hở ít nhất 0,3 mm rồi in thử, chỉnh dần (Prusa).
4. Mô hình phải kín (manifold)
Mô hình phải là khối đặc, "kín nước", có thể tồn tại ngoài đời; bề mặt có lỗ hở hay hình học thừa bên trong thì slicer không cắt lớp được (Prusa). Trong Blender, tiện ích 3D Print Toolbox kiểm tra hình học lỗi và sửa bằng Make Manifold, làm thành dày đều bằng Hollow, xoay mặt đã chọn úp xuống bàn in, co giãn theo kích thước cho trước và xuất nhanh STL, PLY, OBJ (Blender Extensions).
5. Tỉ lệ, đơn vị và số cạnh
Vì STL không lưu đơn vị, phần mềm nhận file thường phải hỏi đơn vị, phổ biến là mm hoặc inch (Wikipedia); lệch thiết lập là vật in ra bé tí hoặc to gấp nhiều lần. Hộp xuất STL của Blender có ô Scale, tuỳ chọn Scene Unit để áp đơn vị của cảnh, và Apply Modifiers để xuất lưới đã tính modifier (Blender Manual: STL). Cách thường gặp: dựng theo milimet từ đầu và đo lại trong slicer. Thêm một bẫy: phần mềm làm mượt hình hiển thị, nhưng máy in theo đúng số mặt của lưới, nên hình trụ ít cạnh in ra thành đa giác (Prusa).
Độ dày lớp, vân lớp và độ chắc
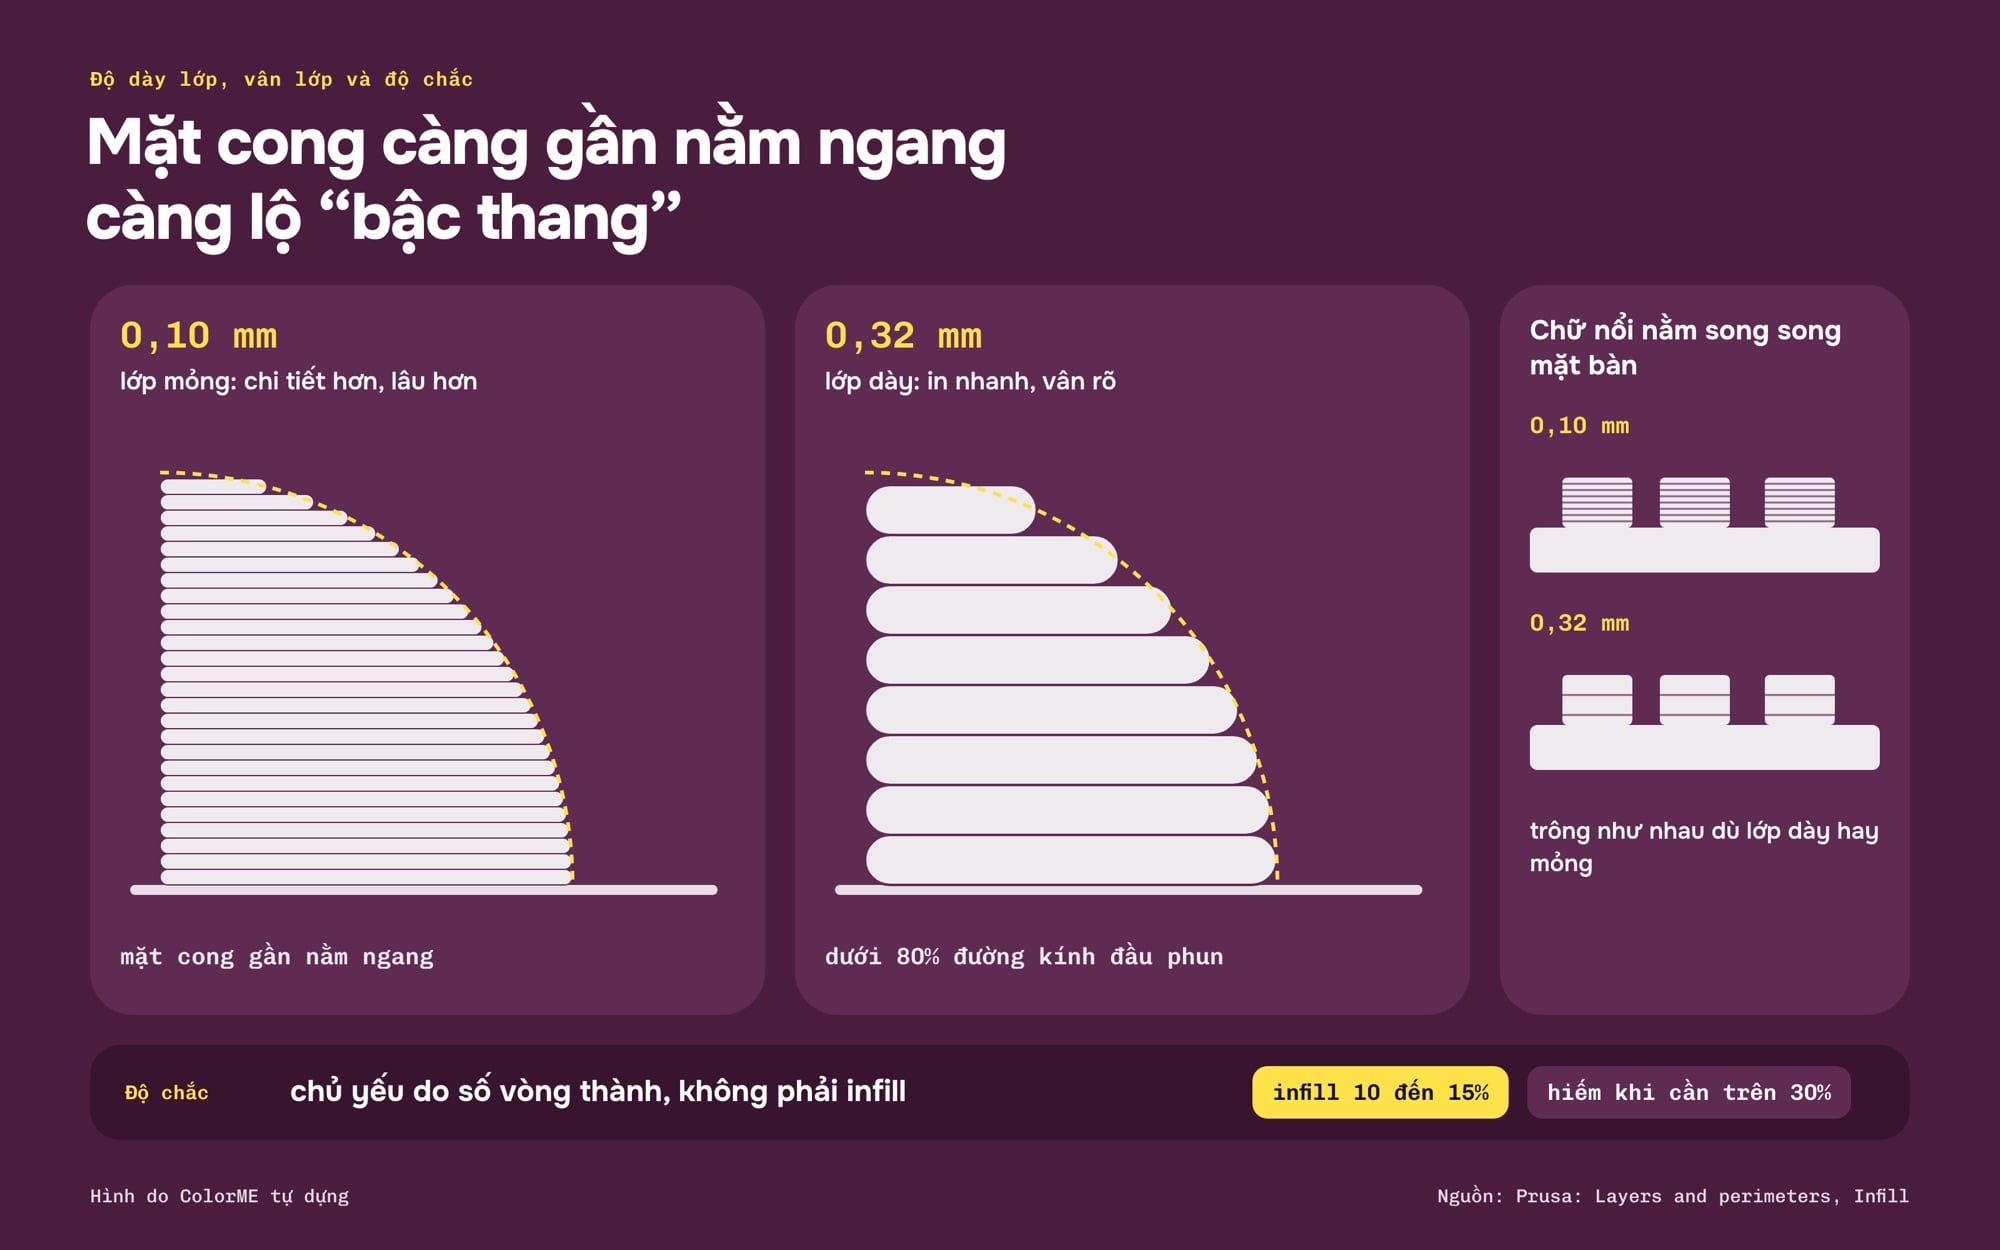
Lớp 0,10 mm mịn hơn; lớp 0,32 mm in nhanh nhưng vân rõ.
Độ dày lớp (layer height) quyết định chính thời gian in và độ mịn theo chiều đứng: lớp dày in nhanh nhưng vân rõ, lớp mỏng như 0,10 mm cho chi tiết hơn nhưng lâu hơn. Theo PrusaSlicer, độ dày lớp nên dưới 80% đường kính đầu phun (đầu 0,4 mm thì tối đa khoảng 0,32 mm), và nó chỉ đổi độ mịn theo chiều đứng: chữ nổi nằm song song mặt bàn trông như nhau dù lớp dày hay mỏng (Prusa: Layers and perimeters). Vì vậy mặt cong càng gần nằm ngang càng lộ "bậc thang"; cách thường gặp là xoay vật để mặt quan trọng đứng lên, hoặc dùng độ dày lớp thay đổi (Variable layer height) ở vùng đó.
Về độ chắc, Prusa nói rõ: độ chắc chủ yếu do số vòng thành, không phải infill; phần lớn mô hình in được với infill 10 đến 15%, hiếm khi cần trên 30% (Prusa: Infill).
Ví dụ: chậu cây "Mầm Xoắn"
Sản phẩm mẫu tự đặt: chậu cây thành mỏng, thân xoắn vặn lên của thương hiệu "Mầm Xoắn". Dạng này hợp với chế độ "spiral vase" của PrusaSlicer: máy in một đường thành liên tục, nâng dần chiều cao nên không có vết nối giữa các lớp; slicer tự đặt một vòng thành, 0% infill, tắt mặt trên và tắt support. Mô hình dựng là khối đặc, slicer tự lấy vỏ ngoài (Prusa). Áp các luật trên: thân xoắn không nghiêng quá dốc, đáy phẳng úp xuống bàn, dựng theo mm, kiểm tra manifold trước khi xuất. Một vòng thành thì mỏng, hợp làm vỏ bọc chậu nhựa hơn là chậu chịu lực; cần chắc hơn thì in bình thường với 2 đến 3 vòng thành.
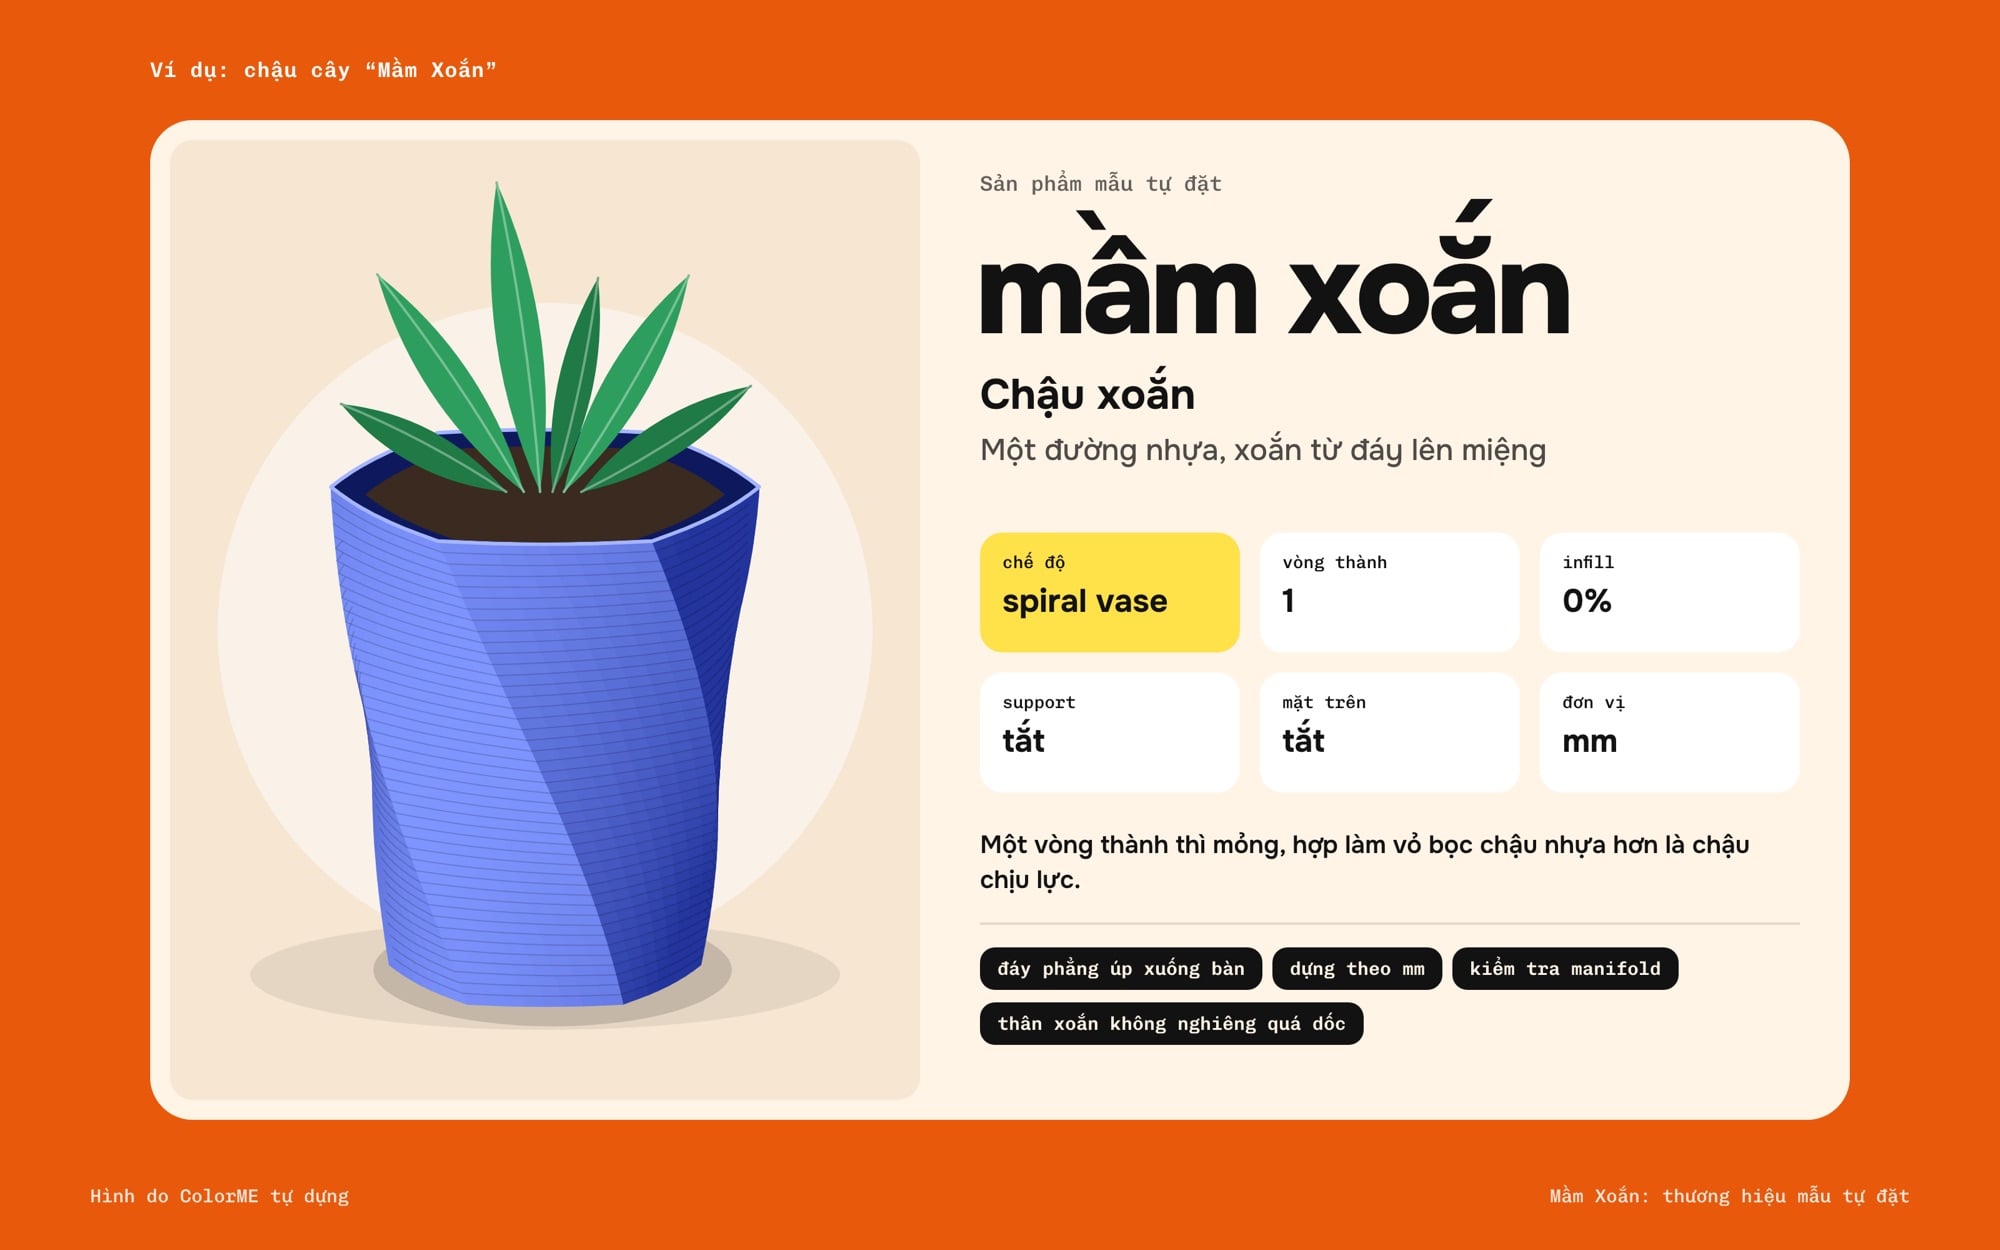
Chậu cây Mầm Xoắn (mẫu tự đặt) in chế độ spiral vase.
Vật liệu in 3D thường gặp
| Vật liệu | Công nghệ | Tính chất chính | Hợp với |
|---|---|---|---|
| PLA | FDM | Dễ in nhất, ít cong vênh; mềm ra trên khoảng 60 °C, kém bền dưới UV | Mô hình chi tiết, mẫu thử; không hợp ngoài trời |
| PETG | FDM | Dai, các lớp bám chặt, dùng được dưới 80 °C | Chi tiết kỹ thuật, móc, kẹp, đồ trong nhà và ngoài trời |
| TPU | FDM | Dẻo, bền mài mòn; càng mềm càng khó in | Ốp, đệm, chi tiết đàn hồi |
| Resin | SLA, MSLA, DLP | Đông cứng bằng UV; cần găng tay, thông gió | Chi tiết nhỏ, bề mặt mịn |
| Nylon | SLS | Nhẹ, chắc, hơi dẻo | Chi tiết chịu lực, hình phức tạp |
Nguồn: Prusa về PLA, PETG, vật liệu dẻo, resin; Formlabs về nylon. PLA làm từ ngô, mía hay củ cải đường và phân huỷ được, nhưng chỉ trong cơ sở ủ công nghiệp trên 80 °C (Prusa: PLA). Vật liệu cũng đổi cách thiết kế: vật để ngoài trời hay chịu lực nên in PETG, ASA, PC, nhưng các loại này in chi tiết nhỏ không đẹp bằng PLA, nên bớt chi tiết li ti (Prusa).
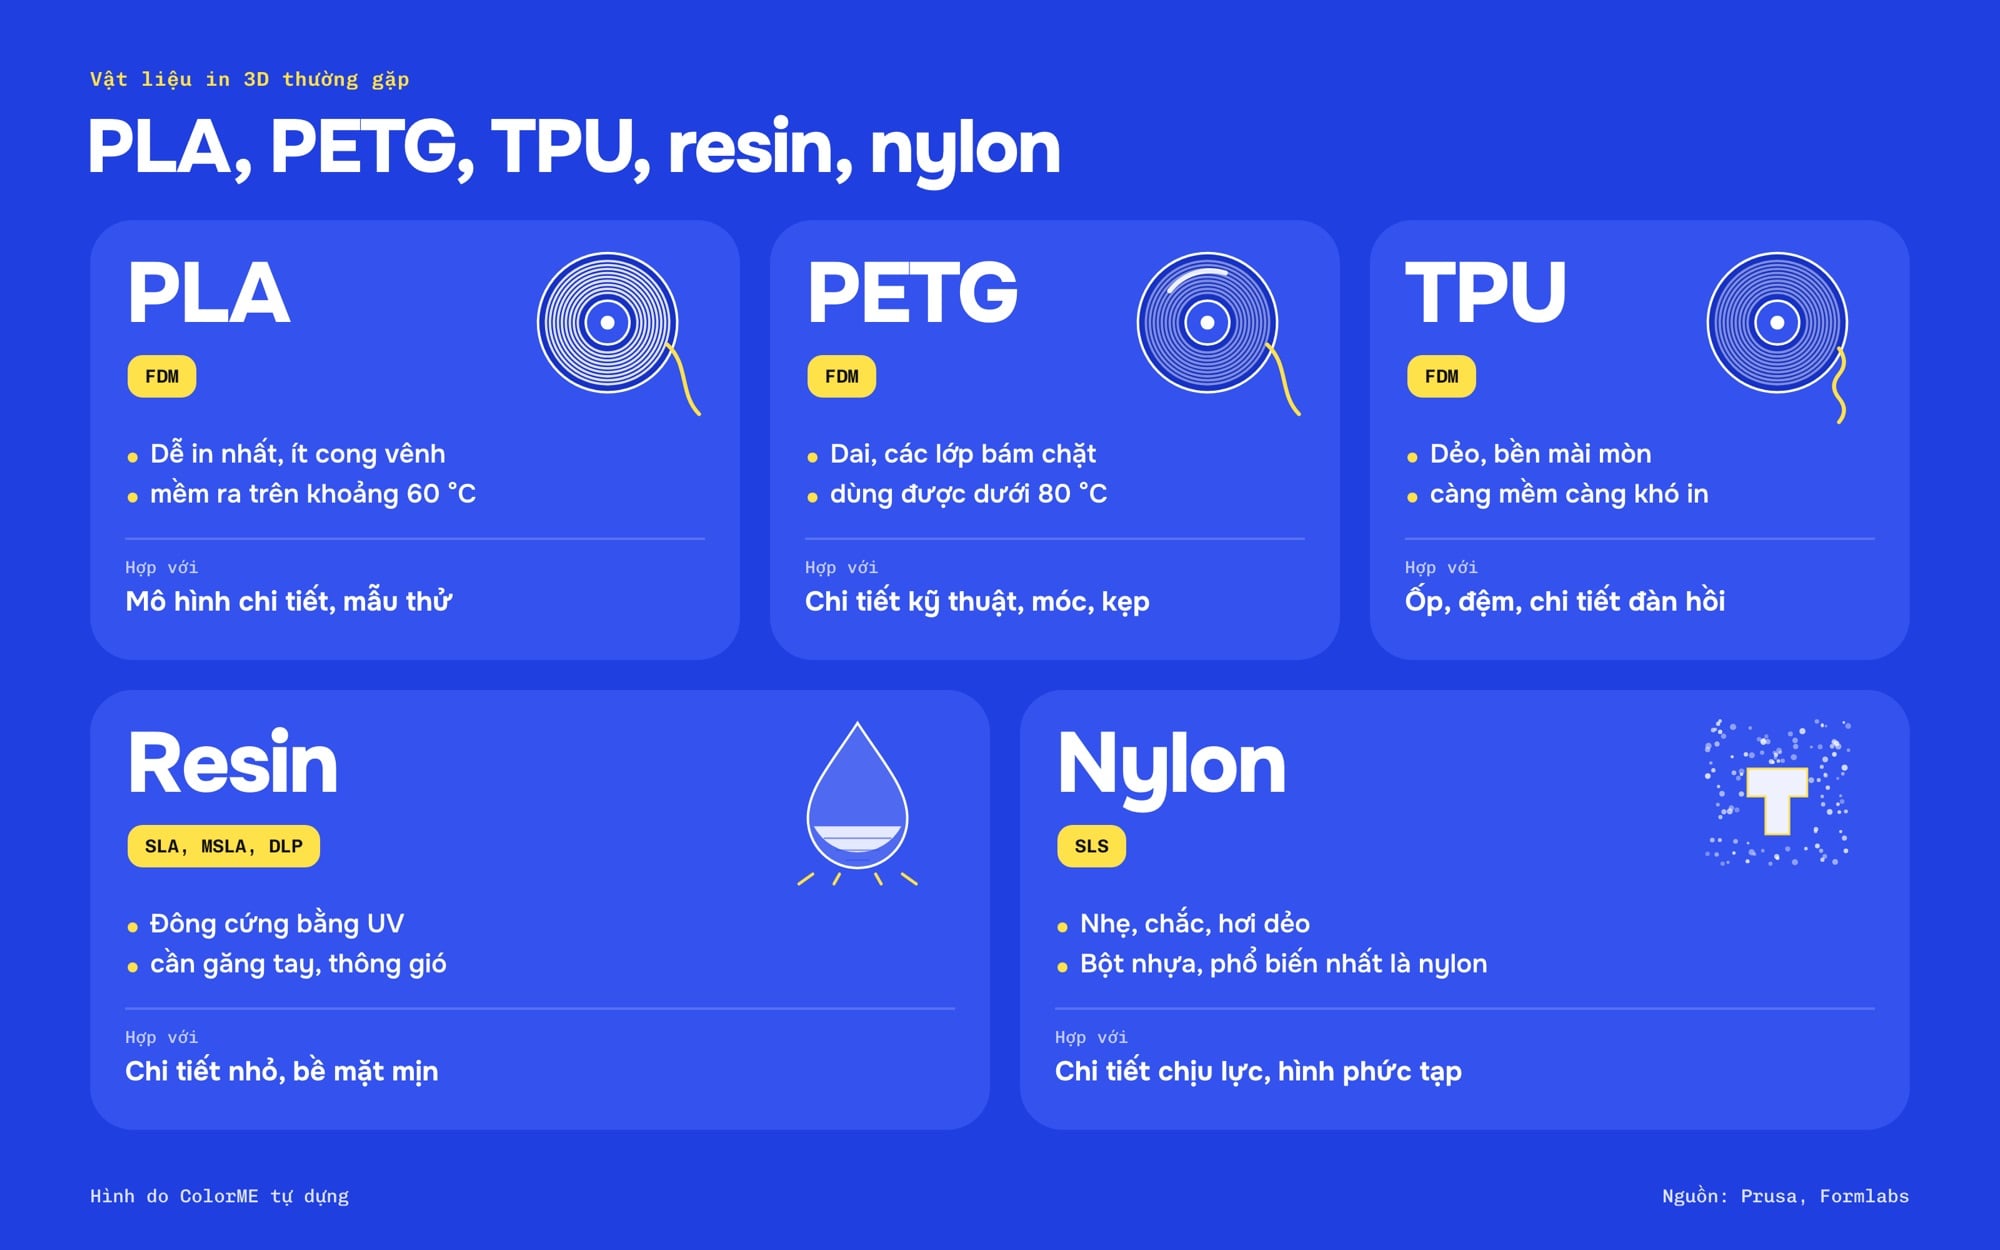
PLA, PETG, TPU, resin và nylon: tính chất chính, hợp với gì.
Học in 3D: nên bắt đầu từ đâu?
Với bạn học thiết kế, phần khó của in 3D thường nằm ở file chứ không ở máy. Lộ trình mình gợi ý:
- Nắm cơ bản 3D: bài 3D là gì và top phần mềm thiết kế 3D.
- Học dựng hình trong Blender: bài học Blender cho người mới và 7 kênh YouTube tự học Blender. Tập dựng đồ vật có kích thước thật: móc treo, giá điện thoại, chậu cây.
- Tập "nghĩ như máy in": mặt nào úp xuống bàn, chỗ nào nhô quá dốc, thành mỏng nhất bao nhiêu mm, có chỗ nào lắp ghép không.
- Cắt lớp thử: mở file trong slicer, xem trước từng lớp để thấy support và thành mỏng trước khi tốn nhựa.
- In một vật nhỏ ở maker space hoặc dịch vụ in, ghi lại thiết lập. Prusa cũng nói phải in thử vài lần trước khi coi thiết kế là xong (Prusa).
Muốn đi đường dài với 3D, đọc thêm người mới nên bắt đầu thiết kế 3D thế nào và 3D artist là gì. ColorME có khoá Thiết kế 3D cho bạn muốn học bài bản phần dựng hình. Từng dựng khối bằng Paint 3D trên Windows? Bài Paint 3D là gì nói app này còn dùng được không và thay bằng gì.
Câu hỏi thường gặp
In3d là gì?
Là cách gõ liền của "in 3D": tạo vật thật từ file mô hình 3D bằng cách đắp vật liệu từng lớp, theo G-code do slicer tạo từ file STL hoặc 3MF.
Máy in 3D hoạt động thế nào?
Máy FDM đẩy nhựa nóng chảy qua đầu phun theo toạ độ X, Y; xong một lớp thì đầu phun hoặc bàn in dịch một lớp theo trục Z (Prusa). Máy resin dùng UV làm đông từng lớp nhựa lỏng; máy SLS dùng laser thiêu kết từng lớp bột.
Bản vẽ in 3D là file gì?
Thường là file STL hoặc 3MF xuất từ phần mềm 3D, không phải bản vẽ 2D. Gửi xưởng in thì gửi STL hoặc 3MF kèm kích thước thật bằng mm; 3MF ít rủi ro sai tỉ lệ hơn vì có đơn vị.
Học in 3D cần học những gì?
Ba phần: dựng mô hình (Blender hoặc CAD), luật thiết kế cho in (overhang, độ dày thành, dung sai, manifold, tỉ lệ) và dùng slicer (độ dày lớp, vòng thành, infill, support). Vận hành máy học nhanh nhất khi thực hành trên một máy cụ thể.
Tác giảCOLOR ME